Aktualności

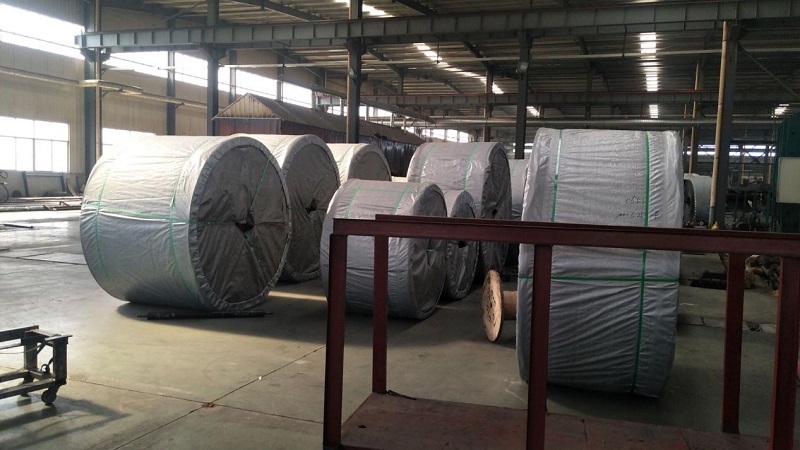
Proces produkcji gumowych taśm przenośnikowych

I. Przygotowanie surowca (spersonalizowana receptura)

Trzy kategorie podstawowych surowców są precyzyjnie dobrane w zależności od warunków pracy:

Surowce gumowe

Kauczuk bazowy (kauczuk naturalny/NR, SBR, EPDM, NBR) + Środki wzmacniające (sadza, krzemionka) + System wulkanizacji (siarka, przyspieszacze) + Dodatki funkcjonalne (przeciwutleniacze, środki zwiększające odporność na zużycie, środki zmniejszające palność, plastyfikatory).

Różnią się zastosowaniem: guma górnej osłony (odporność na zużycie i uderzenia), guma dolnej osłony (niskie tarcie) i guma rdzeniowa/szumowa (specjalnie do klejenia z osnową).

Materiały podstawowe tuszy

Rdzeń tkaniny: poliester (EP), nylon (NN) lub płótno bawełniane; zapewnia wysoką wytrzymałość, wielowarstwową nośność.

Rdzeń z linki stalowej: Liny ze stali ocynkowanej; przeznaczone do zastosowań w górnictwie długodystansowym i wymagającym wysokiego napięcia.

Środki wiążące

Roztwór zanurzeniowy RFL (rezorcynol-formaldehyd-lateks): zapobiega rozwarstwianiu się gumy i tkaniny lub stalowych kordów.


II. Proces mieszania (przygotowanie mieszanki gumowej; określa podstawowe właściwości)

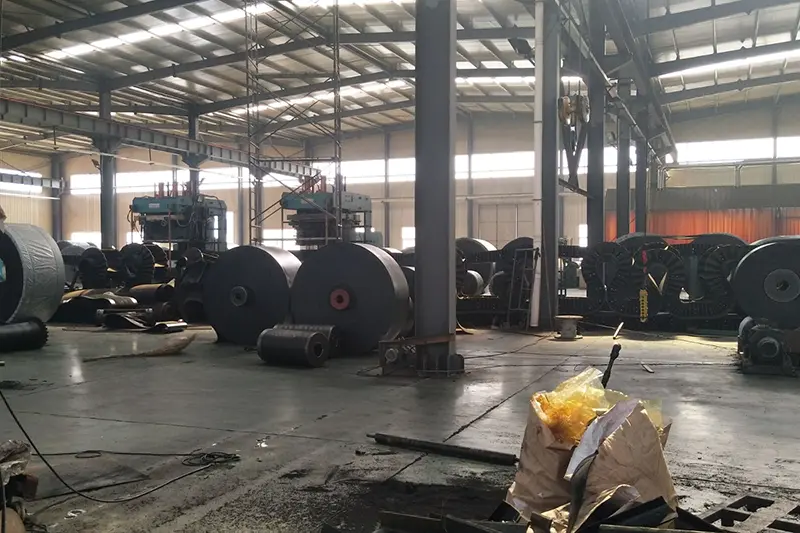
Surowce są ważone i podawane do zamkniętego mieszalnika wewnętrznego; mieszanie odbywa się w wysokich temperaturach (120–160°C) i pod wysokim ciśnieniem przez 10–15 minut, aby zapewnić całkowite rozproszenie sadzy i dodatków w kauczuku bazowym, zapobiegając aglomeracji lub przedwczesnej wulkanizacji (przypaleniu).

Mieszankę odprowadza się do otwartego młyna w celu dalszego mieszania i chłodzenia w celu złagodzenia naprężeń wewnętrznych.

Maszyna do blachy prasuje mieszankę w arkusze o ustalonej grubości; są one schładzane i pozostawiane do odpoczynku/dojrzewania przez 4–24 godziny w celu ustabilizowania plastyczności.

Próbki są badane pod kątem twardości, wytrzymałości na rozciąganie i przyczepności; partie niespełniające norm są ponownie przetwarzane, a zakwalifikowane arkusze są przechowywane według kategorii do wykorzystania w przyszłości.


III. Wstępna obróbka tuszy (kluczowa dla zwiększenia siły wiązania)

1) Wstępna obróbka płótna

Płótno jest spłaszczane i odpylane, następnie zanurzane w zbiorniku zanurzeniowym RFL i suszone; tworzy to warstwę wiążącą na powierzchni włókien płótna, zapobiegając późniejszemu rozwarstwianiu lub rozdzielaniu. 2) Wstępna obróbka kabla stalowego

Kable stalowe ocynkowane poddawane są odtłuszczaniu i odrdzewieniu, a następnie fosforanowaniu w celu wytworzenia szorstkiej warstwy fosforanu, która znacznie zwiększa przyczepność penetracyjną do gumy rdzenia; wszystkie kable są prostowane pod równomiernym napięciem w ramach przygotowań do następnego kroku.


IV. Kalandrowanie + formowanie (montaż warstwowy w celu wytworzenia zielonego pasa)

Opcja A: rdzeń tkaninowyprzenośnik taśmowytworzenie się

Powlekanie gumą za pomocą kalandra czterowalcowego: Wstępnie obrobione płótno przechodzi przez walce kalandrujące ze stałą prędkością, z cienką warstwą gumy rdzeniowej równomiernie nałożoną po obu stronach w celu wytworzenia jednostronnej lub dwustronnej gumowanej tkaniny;

Montaż wielowarstwowy: Warstwy tkaniny gumowanej są wyrównane i ułożone w stosy zgodnie z projektem (np. 3, 4 lub 5 warstw), z cienką powłoką gumowego rdzenia nałożoną pomiędzy warstwami w celu usunięcia uwięzionego powietrza;

Nakłada się gumowe warstwy pokrywy dolnej i górnej (przy czym warstwa wierzchnia jest odporna na zużycie) oraz gumę krawędziową w celu uszczelnienia boków;

Walce prasujące na zimno zagęszczają zespół, eliminując pęcherzyki powietrza i zmarszczki, tworząc niewulkanizowany zielony pas.

Opcja B: Formowanie taśmy przenośnika z rdzeniem stalowym (zastosowanie o wysokiej wytrzymałości)

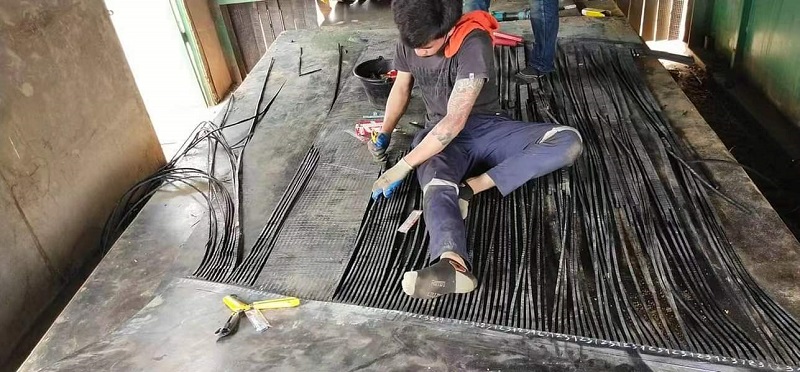
Wiele stalowych lin ułożonych jest w równych odstępach i przy stałym napięciu na stole formującym, aby zapewnić równomierny rozkład obciążenia;

Ułożona jest dolna warstwa gumy rdzeniowej, kable są osadzane płasko w gumie i nakładana jest pośrednia warstwa gumy wypełniającej w celu wypełnienia szczelin między kablami;

Zastosowano pogrubione warstwy gumowe pokrywy górnej i dolnej oraz gumę uszczelniającą krawędzie boczne;

Prasowanie próżniowe na zimno konsoliduje zespół, zapobiegając powstawaniu kieszeni powietrznych lub pęcherzy pomiędzy kablami a gumą.

Specjalne produkty pochodne

Ściany boczne, zatrzaski i wzorzyste arkusze gumy są instalowane jednocześnie podczas formowania, aby wytworzyć zintegrowane półprodukty antypoślizgowe lub o dużym nachyleniuprzenośniki taśmowe. 


V. Wulkanizacja (proces utwardzania rdzenia; trwałe sieciowanie gumy)

Wulkanizacja to krytyczny etap przekształcający „miękki, surowy półfabrykat gumowy” w gotowy produkt o wysokiej wytrzymałości. Stosowane są dwa główne typy sprzętu:

Płaska prasa wulkanizacyjna (proces wsadowy; do taśm o małych i średnich szerokościach lub taśm specjalnych)

Półfabrykat taśmy umieszczany jest pomiędzy wielowarstwowymi podgrzewanymi płytami dociskowymi. Warunki procesu: temperatura 140–160°C, ciśnienie 1,5–3 MPa, czas wulkanizacji w zależności od grubości od 15 do 60 minut. Pod wpływem wysokiej temperatury i ciśnienia cząsteczki gumy sieciują się, łącząc warstwy gumy i strukturę wzmacniającą w jednolitą całość.

Ciągły wulkanizator bębnowy (masowa produkcja standardowych pasów płaskich na duże odległości)

Stalowy pas w sposób ciągły ciągnie półfabrykat pasa ze stałą prędkością przez nagrzany bęben pod ciśnieniem, zapewniając nieprzerwaną wulkanizację. Metoda ta jest odpowiednia dla długich taśm przenośnikowych (o długości kilku kilometrów), zapewniając jednolitą grubość i brak połączeń sekcyjnych.

Po wulkanizacji pas poddawany jest powolnemu, stopniowemu procesowi chłodzenia, aby zapobiec pękaniu lub deformacji spowodowanej rozszerzalnością i kurczeniem cieplnym.


VI. Obróbka końcowa i wykańczanie

Chłodzenie i utwardzanie: Chłodzenie powietrzem lub wodą w celu całkowitego obniżenia temperatury i złagodzenia wewnętrznych naprężeń wulkanizacyjnych;

Przycinanie krawędzi: Usuwanie nadmiaru wypływek/zadziorów z obu stron w celu ujednolicenia szerokości taśmy;

Obróbka powierzchniowa: Szlifowanie, polerowanie i znakowanie (model druku, ocena wytrzymałości, dane techniczne i data produkcji);

Obróbka specjalna: Perforacja, cięcie na określone długości i łączenie na gorąco gotowych połączeń zgodnie z wymaganiami.


Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć